

多孔陶瓷密度怎么测才准?陶瓷件密度与显气孔率的正确测法
多孔陶瓷密度测不准,多数是测法问题,不是仪器问题。 开口气孔里的空气没排出来,排水体积算小,测得密度偏高,不是偏低。偏高会让欠烧件"看起来合格",这是陶瓷密度检测最常见的错误。正确做法按 GB/T 25995《精细陶瓷密度和显气孔率试验方法》:烘干恒重 → 煮沸 3 小时或抽真空饱和 → 称饱和后空中重量 → 称水中重量,体积密度、显气孔率、吸水率一次算出。
为什么没饱和测出来的密度偏高?
多孔陶瓷的开口气孔是通到表面的,水能进,但需要时间。把试样往水里一蘸就称,孔里的空气没有排出,水进不去,阿基米德法测排水体积时把这些孔洞漏掉了,算出的体积偏小、密度偏高。
后果是:欠烧的件测出来"接近理论值",看着合格,实际显气孔率可能已经到 7% 以上。举例:一批 95 氧化铝瓷环,未饱和蘸水测得 3.66,饱和后按标准测得 3.42,差的 0.24 全部来自没进水的开口气孔。
按 GB/T 25995 四步测:
1. 烘干称重:100±5℃ 烘至恒重,记干重 m1。
2. 饱和:煮沸 3 小时或抽真空,让水填满全部开口气孔。
3. 称饱和后空中重量:擦去表面浮水,记 m2。
4. 称水中重量:记 m3。
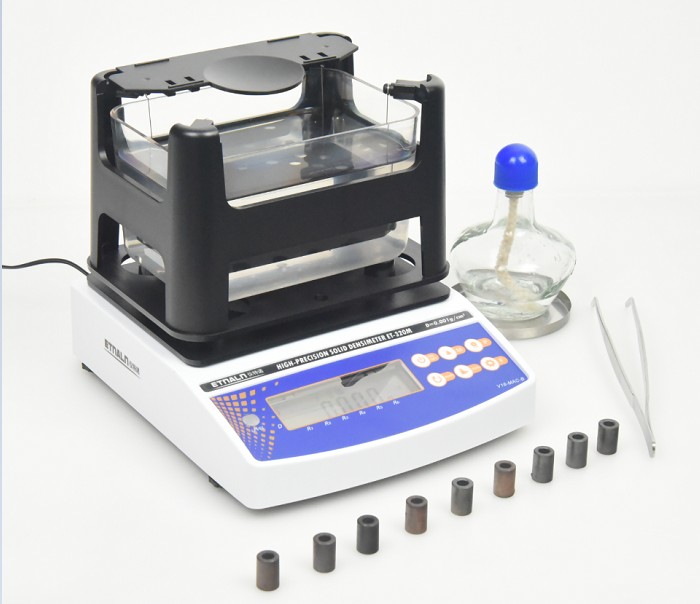
计算:体积密度 = m1 ÷ (m2−m3) × 水密度;显气孔率 = (m2−m1) ÷ (m2−m3) × 100%;吸水率 = (m2−m1) ÷ m1 × 100%。用带孔隙率测量功能的固体密度仪(如仪特诺 ET-320M,采用饱和法、表面覆盖法、定体积法三种测法)可以免计算直读这三个数。
花时间的是饱和,不是称重。一批试样从烘干到出数,按标准流程大半天。
常见结构陶瓷密度参考(理论值基准 · 23℃)
|
材质 |
密度 g/cm³ |
判断要点 |
|
95 氧化铝瓷 |
3.60 – 3.72 |
低于 3.6 多是欠烧或气孔多 |
|
99 氧化铝瓷 |
3.90 – 3.95 |
烧透的一般在 3.9 以上 |
|
氧化锆瓷 |
6.00 – 6.05 |
掉到 5.9 以下,查单斜相比例 |
|
碳化硅 SiC |
3.10 – 3.15 |
常压烧结;反应烧结约 3.0 |
|
氮化硅 Si₃N₄ |
3.20 – 3.30 |
气压烧结;反应烧结 2.4 – 2.7 |
|
氮化铝 AlN |
3.25 – 3.30 |
理论 3.26;偏低查氧含量 |
|
氮化硼 h-BN |
1.90 – 2.10 |
热压件;理论密度 2.27 |
注意:上表是烧结件的常见档位,实际密度受配方和烧结工艺影响,判断前先确认牌号。
怎么判断烧没烧透:
密度低、显气孔率高:烧结温度不够、保温太短,或成型压力不足。
密度低、气孔率不高:配方问题,烧结助剂或玻璃相偏多。
同批件密度忽高忽低:先检查饱和是否到位,再怀疑炉温。
拿理论密度当验收线会两边出错:拿 99 瓷的 3.9 卡 95 瓷,全不合格;拿 95 瓷的 3.7 卡 99 瓷,3.75 的欠烧件也能"全合格"。
两个边界
显气孔率低于 0.5%:GB/T 25995 注明此区间测值可能不准。致密件两步直测(烘干的空中重、水中重)即可,不必煮沸;判断看趋势,不卡小数点后第二位。
显气孔率超过 10%:GB/T 25995 不适用,按 GB/T 1966《多孔陶瓷显气孔率、容重试验方法》。
常见问题
问:陶瓷密度测出来比理论值低,是没烧透吗?
答:体积密度低于理论密度是正常的,因为表观体积包含开口气孔。判断欠烧看两点:密度是否低于该牌号的常见区间,以及显气孔率是否异常偏高。两个数要一起看。
问:测陶瓷密度一定要煮沸吗?
答:显气孔率较高(0.5%~10%)的件必须饱和,煮沸 3 小时或抽真空。显气孔率低于 0.5% 的致密件不必煮沸,两步直测。
问:气孔率超过 10% 的多孔陶瓷怎么测?
答:GB/T 25995 不适用,应按 GB/T 1966。耐火材料、过滤陶瓷属于这一类。
问:什么仪器能同时测陶瓷密度和显气孔率?
答:采用阿基米德原理、带饱和法测量功能的固体密度仪可以直读体积密度、显气孔率、吸水率,例如仪特诺 ET-320M、ET-120HM、ET-120S等多功能固体密度测试仪,块、片、环、球状陶瓷件直接测量。
有兴趣的可以随时联系我们。