

烧结件密度、孔隙率、含油率能一次测出来吗?GB/T 5163 三步法与防水处理
粉末冶金件的密度和孔隙率用阿基米德法三步测:先称样品空中重量,再做防水处理后称第二次空中重量,最后放入水中称重,密度、总孔隙率、有效孔隙率、含油率、吸水率一次算出。 依据 GB/T 5163《烧结金属材料(不包括硬质合金)可渗性烧结金属材料 密度、含油率和开孔孔隙率的测定》及 ASTM B311 / B328。烧结件内部有开孔,防水处理这一步不能省。
为什么卡尺量不出烧结件的好坏
烧结件外形尺寸到位,不代表内部压实到位。孔隙压得实不实,肉眼和卡尺都测不到,而结构件的强度、含油轴承的储油能力,正压在密度和孔隙率这两个数上。烧结炉出来抽几件测密度和孔隙率,是粉末冶金行业最直接的质量关口。
三步测量法
1. 测空中重量:烘干后的样品直接放测量台称重,仪器记录空重。
2. 防水处理后称重:对样品做防水处理(真空浸油或表面覆盖),处理完再称一次空中重量。这一步是为了把开孔封住,防止下一步水中称重时水进孔造成误差。
3. 放入水中称重:处理好的样品放水中测量台上,待质量稳定后,按【ENTER】键,密度、孔隙率、含油率直接显示。
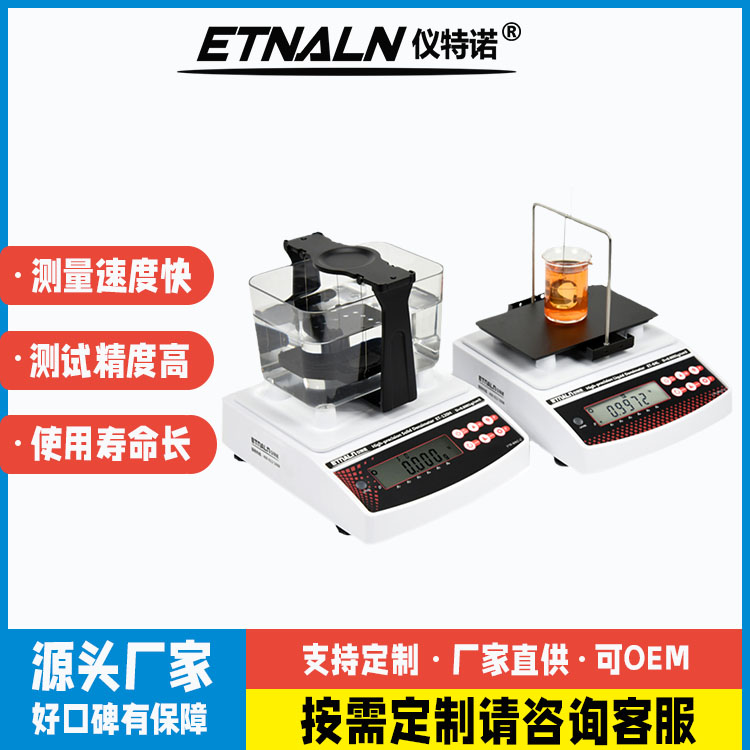
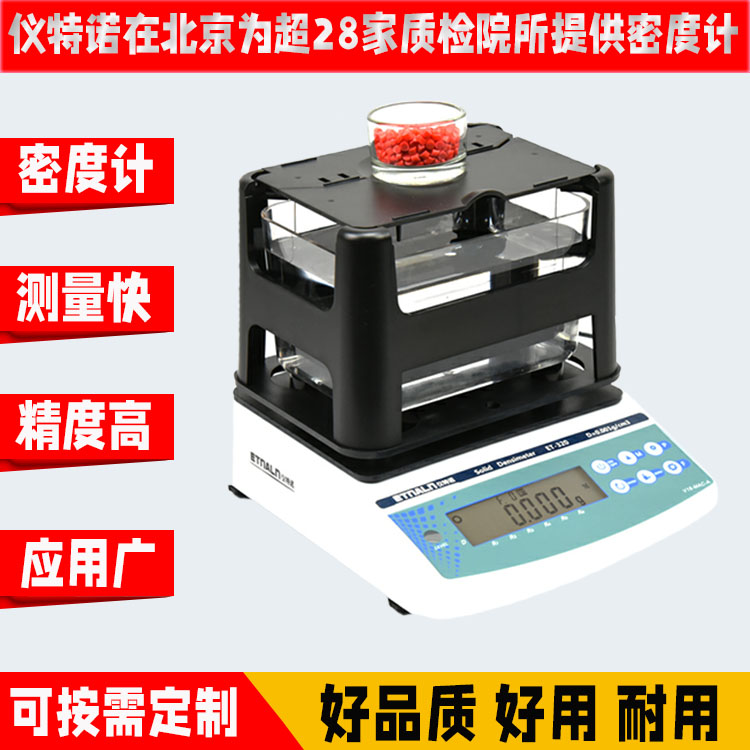
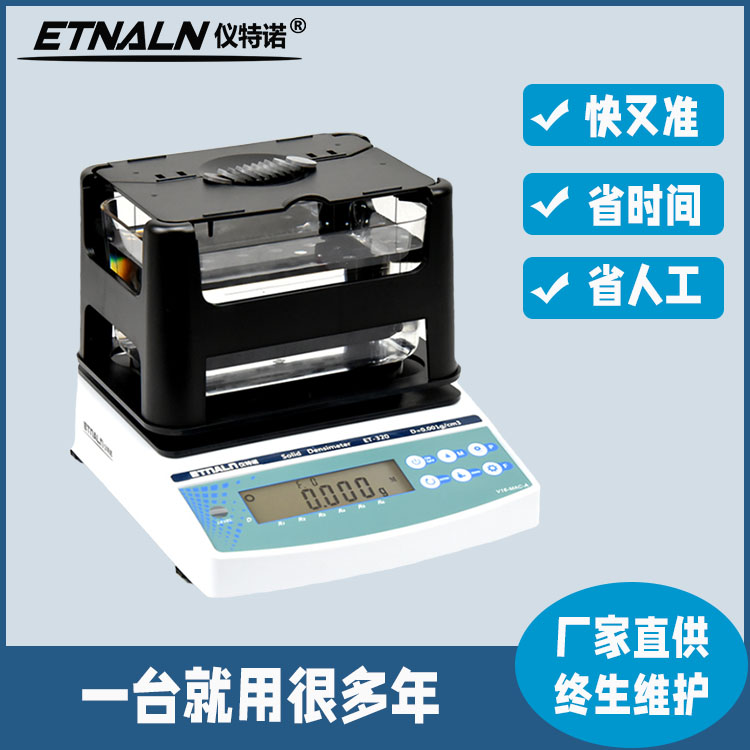
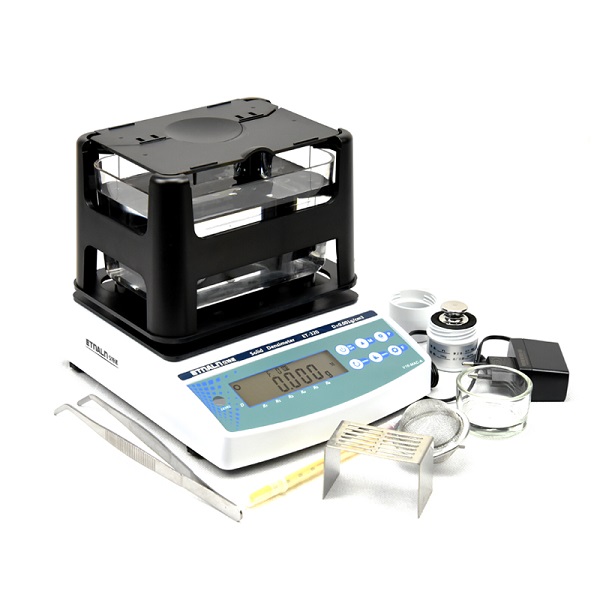
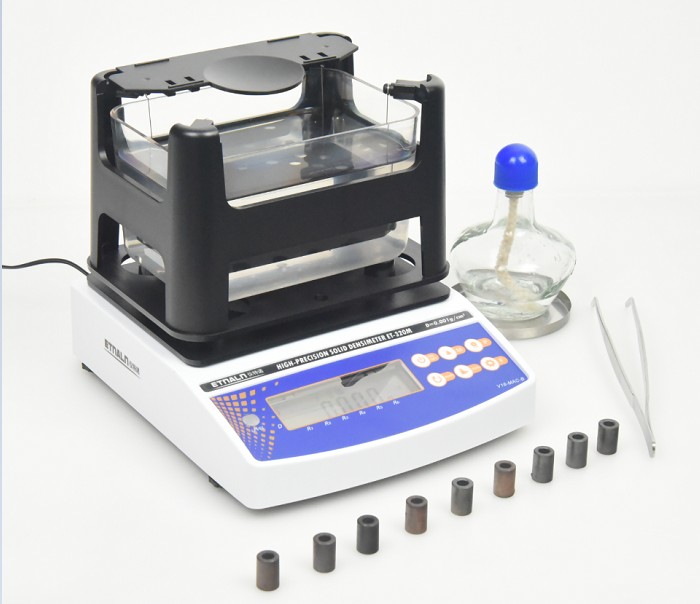
用多功能固体密度测试仪(如仪特诺 ET-320M、ET-120HM、ET-120S),配合材料密度和孔隙率测试软件,可直接得到:视密度、体密度、湿密度、总孔隙率、有效孔隙率、开孔孔隙率、开孔体积、总体积、含油率、吸水率。
防水处理的两种方式
真空饱和水法:适合多孔材料类产品。
表面覆盖防水法:在样品表面形成防水膜,测完可以清洗掉,适合结构件。
两种方式对应的标准操作不同,选哪种看产品类型,不要混用。
常见粉末冶金件密度参考(烧结件典型值)
|
材质 |
密度 g/cm³ |
|
铁基烧结件(Fe-Cu-C 等) |
6.4 – 7.2 |
|
316L 不锈钢烧结件 |
6.7 – 7.4 |
|
烧结青铜(含油轴承) |
6.2 – 7.5 |
|
纯铜烧结件 |
7.2 – 8.2 |
以上为常规压制烧结件的典型区间:烧结件密度一般为致密材料的 85%~95%(孔隙率 5%~15%),青铜含油轴承随孔隙率不同跨度大。具体以牌号和工艺为准,MIM 件可达 95%~99%。
什么仪器能测烧结件的密度和孔隙率
烧结件要的不只是一个密度值,而是一组指标。带孔隙率测试软件的固体密度仪,三步称完由软件一次算出:视密度、体密度、湿密度、总孔隙率、有效孔隙率、开孔孔隙率、开孔体积、总体积、含油率、吸水率。
以仪特诺 ET-320M 多功能固体密度测试仪为例:
多种测法:饱和法、表面覆盖防水处理法、定体积法、DIN 磨耗量法,按产品类型选;
称重 0.005–320 g,密度解析 0.001 g/cm³,密度大于或小于 1 的材料均可测;
单次测量约 10 秒,样品防水处理的时间另计;
水温可设定补偿,介质密度可设定;
多功能测量台可拆解,齿轮、轴承、结构件、长条件都放得下;
标准 RS-232 接口,接打印机把每批数据留档;
可选真空饱和设备、蜡炉、二甲基硅油,覆盖法要用的耗材一次配齐。
常见问题
问:粉末冶金件为什么要做防水处理再测?
答:烧结件有开口气孔,直接泡水称重,水会进孔,水中重量偏大,算出的密度偏高、孔隙率偏低。防水处理把开孔封住,两个数才准。
问:孔隙率和含油率能一起测出来吗?
答:能。三步称重后由软件一次算出总孔隙率、有效孔隙率、含油率、吸水率,不用分开测。
问:依据什么标准?
答:GB/T 5163(烧结金属材料密度、含油率和开孔孔隙率的测定)、ASTM B311 / B328,均为阿基米德原理。
问:含油轴承的含油率怎么测?
答:先测真空浸油后的含油态重量,再脱油后测干重,按 GB/T 5163 计算。用带含油率测量功能的密度仪可直接读出。
有需要的可以随时联系北京仪特诺公司。