

塑料拉伸试验怎么做?GB/T 1040 全流程
硬质塑料的拉伸试验按 GB/T 1040 系列执行:注塑和挤塑材料用 GB/T 1040.2 的 1A 或 1B 哑铃型试样,薄膜薄片用 GB/T 1040.3。全流程通常分五步——制样、状态调节、尺寸测量、装夹标距、拉伸到断裂。多数数据不稳的实验室,问题出在前四步的准备上,而不是机器本身。
先把四个词说清楚
状态调节,是把试样在标准环境里放置足够时间,让它达到稳定的温湿度状态。按 GB/T 2918-2018,标准环境是 23℃、相对湿度 50%(记作 23/50),材料标准没有另行规定时,状态调节时间一般不少于 88 小时。塑料吸湿、后收缩都会改变拉伸数据,刚注塑出来的试样直接上机,测出来的数值通常不能和几天后再测的比。
哑铃型试样,中间窄、两端宽。窄段是受力区,断口通常落在这里;宽端是夹持区,把夹具的应力挡在标距之外。1A 型一般直接注塑成型,1B 型多从板材机加工取出,两种尺寸不能混在一批数据里。
试验速度,GB/T 1040.1 按试样类型给了速度档位:测拉伸模量时用低速(对应每分钟约 1% 的应变速率),测完模量再加速拉断。速度高低直接影响强度和伸长率的读数,同一批试样换一个速度,数据通常会有可见的差别。
大变形引伸计,跨在试样标距上直接跟踪变形的装置,塑料断到 400%、800% 都要跟得住。机器横梁位移算出来的"自由伸长"包含了夹具与机架的变形,做模量和伸长率,用引伸计的数据更接近试样本身。
1A 和 1B,差在哪
|
项 |
1A 型(注塑首选) |
1B 型(板材机加工) |
|
总长 |
170mm |
不小于 150mm |
|
窄平行段长度 |
80±2mm |
60±0.5mm |
|
窄段宽度 |
10±0.2mm |
10±0.2mm |
|
优选厚度 |
4±0.2mm |
按板材实际厚度 |
|
标距 L0 |
优选 75mm(质量控制常用 50mm) |
50mm |
|
夹具间初始距离 |
115±1mm |
115±1mm |
|
每组试样数量 |
一般 5 个 |
一般 5 个 |
这张表取自 GB/T 1040.2 的试样尺寸规定。同一批产品要固定一种试样:1A 和 1B 的平行段长度、标距不同,混着测,拉伸强度和伸长率一般没有可比性。小件样品实在取不出标准尺寸时,标准附录里有 1BA、5A 这类小试样可用,但小试样的结果和 1 型试样通常不可比较,报告里要写清楚。
全流程五步:
第一步制样。注塑件用 1A 直接成型;板材、管材用 1B 机加工,切口要平整,窄段宽度的允差只有 ±0.2mm,加工粗了后面补不回来。
第二步状态调节。按 23/50 环境放置,一般不少于 88 小时;吸湿性强的材料(聚酰胺一类)按材料标准的另行规定处理,有时要先干燥。
第三步尺寸测量。窄段宽度和厚度至少测三点取中位,横截面积从这三个尺寸算出来——拉伸强度是最大力除以原始横截面积,尺寸测偏一格,强度就跟着偏。
第四步装夹与标距。楔形拉伸夹具靠试样受力自夹紧,装夹时试样要垂直对中,歪着夹容易断在肩部;引伸计跨在标距线上,标距装偏,应变全部跟着错。
第五步拉伸与结果。先低速测模量,再加速到断裂,机器输出最大力、拉伸强度、断裂伸长率、屈服点和应力-应变曲线。一组五个试样,通常取中位数报结果,断在夹口或肩部的那一个一般要剔除重做。
为什么断在肩部,数据不算
哑铃形状的作用,就是把断裂"请"进标距段。窄段截面积小、应力集中,正常加载时断口大概率落在中间;如果断在肩部圆弧或者夹口里,说明应力没按设计分布——可能是装夹歪了、夹持打滑了,也可能是试样加工有缺陷。这个数据反映的是夹持问题,不是材料性能,所以标准允许剔除的前提是断口位置不合规。
夹具在这里的作用就出来了:楔形夹具受力越大夹得越紧,硬质塑料多数用它;管材和形状特殊的试样用仿形夹具,钳口按试样外形加工,让夹持面贴得住。夹持端断裂反复出现时,先查夹具和装夹,再怀疑材料。
速度选错,数据整体偏
测模量时的低速段,是为了让应力-应变曲线的初始直线段足够密,算出的斜率才稳;直接高速拉,曲线前段就几个点,模量基本算不准。拉断段的速度决定伸长率读数——韧性材料拉到几百毫米的变形,速度快一倍,断前的时间就短一半,读数差别往往能看出来。
机器这一侧的配合是两件事:速度范围要宽(从每分钟 1mm 以下的模量速度到几百毫米每分的拉断速度),速度精度要稳在示值的 ±1% 一档;大变形引伸计的量程要跟得上韧性料,0 到 800mm 的跟踪范围,分辨力 0.05mm,覆盖多数热塑性塑料的断前变形。
常见的 4 个误区
1.不做状态调节就上机。 刚注塑的试样带着余温和残余应力,数据通常偏脆;88 小时的等待省不得。
2.1A、1B 混着报。 标距和窄段不同,结果不可比,一批数据里出现两种试样,报告一般要作废重测。
3.断在夹口仍取值。 那个数字反映的是夹持问题,把它算进平均值,整批数据往下偏。
4.用横梁位移冒充伸长率。 机架和夹具的变形都算进去了,韧性大的材料偏差更明显,模量和伸长率一般要引伸计的数据。
常见问题(FAQ)
问:塑料拉伸试验机要 0.5 级吗?
答:GB/T 1040.1 对试验机的要求引用 GB/T 16825.1,1 级机做常规品控通常够用;做模量、仲裁比对或者客户另有规定时,一般按 0.5 级配。两种都能在单柱、双柱机型上实现,按预算和报告要求定。
问:管材和厚壁件用什么夹具?
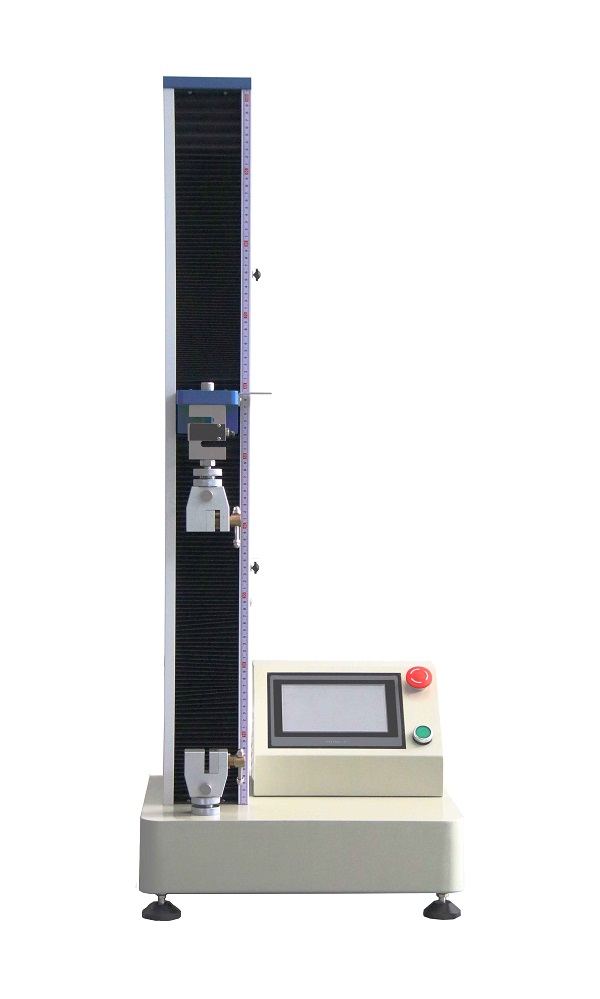
答:塑料仿形拉伸夹具按试样外形做钳口,适合管材等较厚塑料试样,量程多在 20kN 以内;规则哑铃试样用手扳或旋转式楔形夹具,1T 到 5T 档位按预估峰值选。
问:试样伸长率大,行程不够怎么办?
答:先算账——夹具间初始距离 115mm,材料断前应变 400% 就是 460mm 的变形,加上引伸计和余量,双柱机 800mm 的有夹具行程多数够用;单柱 320mm 的行程测韧性大的料通常紧张,选型前把伸长率上限乘出来再定。
问:一组做几个试样?
答:标准方法一般 5 个,取中位数;研发对比和验收规范有时要求 7 到 10 个。少做可以,但散差会变大,报告的说服力也跟着降。
塑料拉伸这一套,标准把尺寸、环境、速度都规定好了,实验室真正要管住的是那四件准备:样要放够时间,尺寸要测到中位,夹具要装正,引伸计要跨准。这四件事做到位,多数机器都能给出稳定的数据。
北京仪特诺电子科技有限公司专注材料力学试验设备,YTN 系列拉力试验机覆盖 0.05kN 至 50kN,楔形、仿形、气动夹具按试样与测试标准选配,0.5 级测力系统与大变形引伸计可按配置实现。
资料依据:《塑料 拉伸性能的测定 第 1 部分:总则》GB/T 1040.1-2025(2025-10-01 实施,替代 1040.1-2018)、《第 2 部分:模塑和挤塑塑料的试验条件》GB/T 1040.2-2022、《塑料 试样状态调节和试验的标准环境》GB/T 2918-2018,均为现行版本,发布机构为国家市场监督管理总局、国家标准化管理委员会;薄膜薄片按 GB/T 1040.3-2006 执行(1040.3-2026 已发布、将于 2026-12-01 实施);试验机与引伸计要求分别见 GB/T 16825.1-2022、GB/T 12160-2019;文中机型行程、测力等级与引伸计量程出自仪特诺现行产品资料,实际配置以合同约定与实物为准。